电池包拧紧工艺培训教材(下篇)
- 2026-11-22 07:14:57
同一批螺栓,先拧哪颗后拧哪颗,夹紧力能差 35%上篇讲了原理,中篇讲了方法和工具,下篇落到产线动作上:先拧哪颗、怎么防漏拧错拧、拧坏了怎么返工。这几件事看着琐碎,却是电池包总装一次合格率的直接决定因素。本篇按内部培训材料的框架,把拧紧策略、拧紧顺序、拧紧防错、返工策略和电气零件防护五块讲完。
1单轴拧紧枪的拧紧策略
常规单轴枪拧紧程序根据预紧状态不同分为两种:1、有气动枪预紧时,拧紧程序使用先反转认帽再正转拧紧,气动枪拧紧力要小,因为反转认帽扭矩要设置门槛,避免反松已拧紧合格的螺栓。2、无气动枪预紧时,使用直接正转认帽并最终拧紧的程序。
常规单轴枪控制策略有三条硬要求:①有对合格拧紧次数进行计数的功能;②一经反转,所有已判定合格的计数全部清零;③在未收到拧紧失败信号前,不允许具备反转的功能。第三条最容易被忽略,它把「操作工随手反转一下」这个动作锁住,避免计数体系被无意破坏。
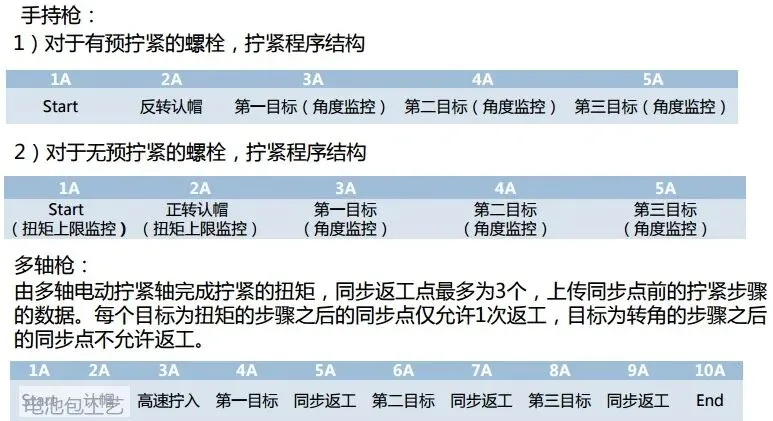 图:手持枪与多轴枪拧紧程序结构表(来源:内部培训材料)
程序结构表里还有几条硬约束:手持枪有预拧紧时按 Start、反转认帽、第一目标、第二目标、第三目标五步走,各目标都带角度监控;无预拧紧时用正转认帽,Start 和认帽两步都要设扭矩上限监控。
2多轴拧紧策略与同步性要求
多轴枪由多根电动拧紧轴完成拧紧,同步返工点最多为 3 个,并要求上传同步点之前的拧紧步骤数据;每个目标为扭矩的步骤之后的同步点仅允许 1 次返工,目标为转角的步骤之后的同步点不允许返工。
常规多轴拧紧程序要求:自动多轴拧紧设备可以先反转认帽再正转拧紧;对于一个平面上的多螺栓拧紧,程序里需要设置同步性,即所有螺栓都同时达到一定扭矩后,再一起拧紧至最终扭矩。同步性的意义在于让夹具和工件受力均匀,避免先到位的一侧把零件压偏。
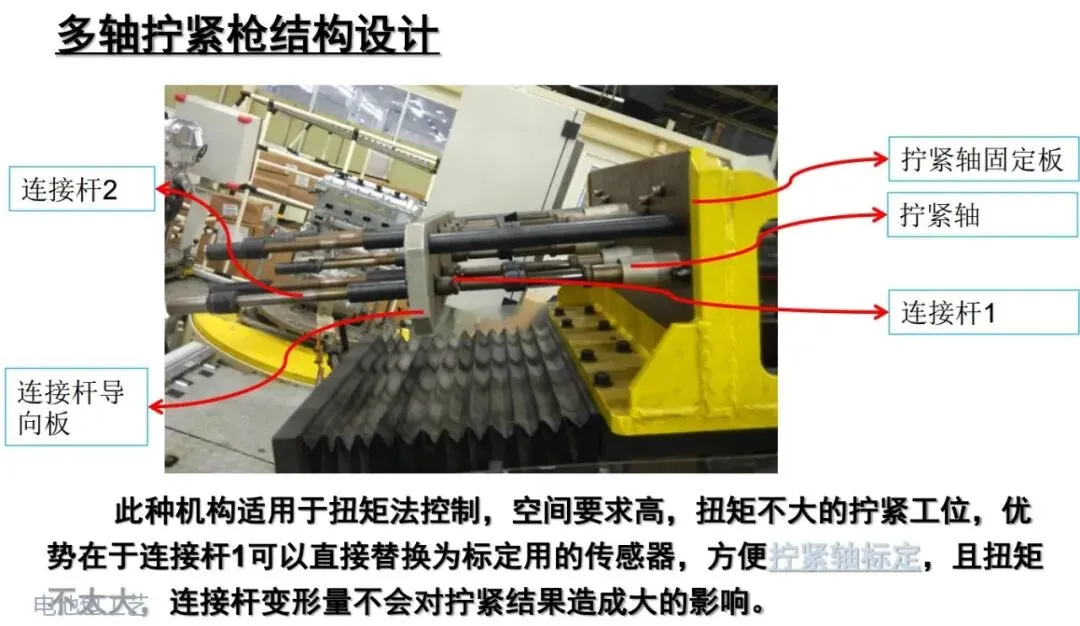 图:多轴拧紧枪结构设计:扭矩法控制,含连接杆、拧紧轴固定板、连接杆导向板(来源:内部培训材料)
这种带连接杆的结构适用于扭矩法控制、空间要求高、扭矩不大的拧紧工位。它的好处是连接杆 1 可以直接替换为标定用的传感器,方便做拧紧轴标定,而且扭矩不大时连接杆的变形量不会对拧紧结果造成大的影响。
常规多轴控制策略也是三条:①拧紧时中间步骤出现不合格,允许针对不合格螺栓先返松,然后再次拧紧;②一般情况下多轴拧紧的是同一个零件上的螺栓,如果某一螺栓的最终扭矩不合格,需要将所有螺栓都返松,同时设备要能给出不合格螺栓的具体位置,便于维修;③如果多轴拧紧的是不同面上的螺栓,当出现某一螺栓不合格时,只需要返松该螺栓所在零件上的所有螺栓即可。
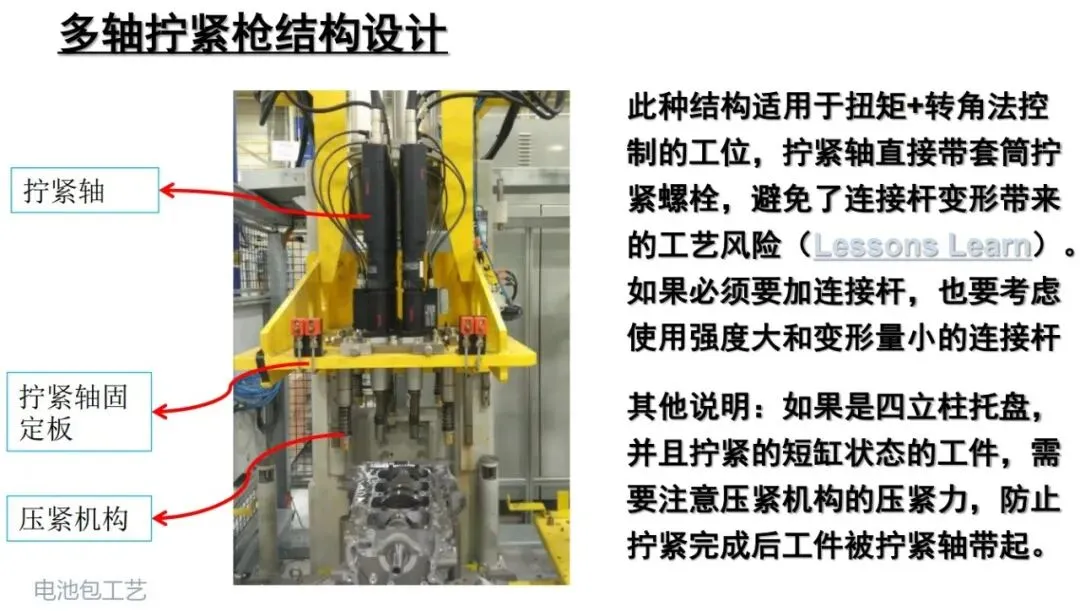 图:多轴拧紧枪结构设计:扭矩加转角法控制,拧紧轴直接带套筒(来源:内部培训材料)
扭矩加转角法控制的工位改用拧紧轴直接带套筒拧螺栓,目的就是避免连接杆变形带来的工艺风险,这是现场总结出来的教训。如果结构所限必须加连接杆,也要选强度大、变形量小的。另外如果是四立柱托盘、并且拧的是短缸状态的工件,要注意压紧机构的压紧力,防止拧紧完成后工件被拧紧轴带起。
提示:多轴不合格时「同零件全返松」和「不同面局部返松」的分界,取决于被连接件是不是同一个刚性体。程序里要按零件配置写死,不能让操作工现场判断。
3拧紧顺序:弹性相互作用是隐形杀手
在一个螺栓组中先拧紧一颗螺栓时,被连接件被压缩产生弹性变形;当它临近的螺栓被拧紧后,由于被连接件弹性变形作用,使最初紧固的那颗螺栓拧紧力降低,这种现象称为弹性相互作用。它在高强度螺栓连接中最为显著,实验表明受弹性相互作用影响,螺栓的拧紧力最大可能有 35% 的降低,这么大幅度的降低在很多应用场合是不能接受的。一旦拧紧顺序设计不合理,还容易造成负载集中(偏载)或应力分散。
对螺栓组有顺序地施加渐进的、统一的扭矩,让变形在组内均匀分摊。
螺栓组紧固顺序的基本原则有三条:①优先拧紧靠近定位销的螺栓;②从刚度大的螺栓开始紧固,逐步向刚度小的连接处进行;③满足上述条件后,按照交叉、对称、均匀、扩散的原则进行。最理想的情况是所有螺栓同步拧紧,多轴设备之所以在顺序上更稳,原因就在这里。
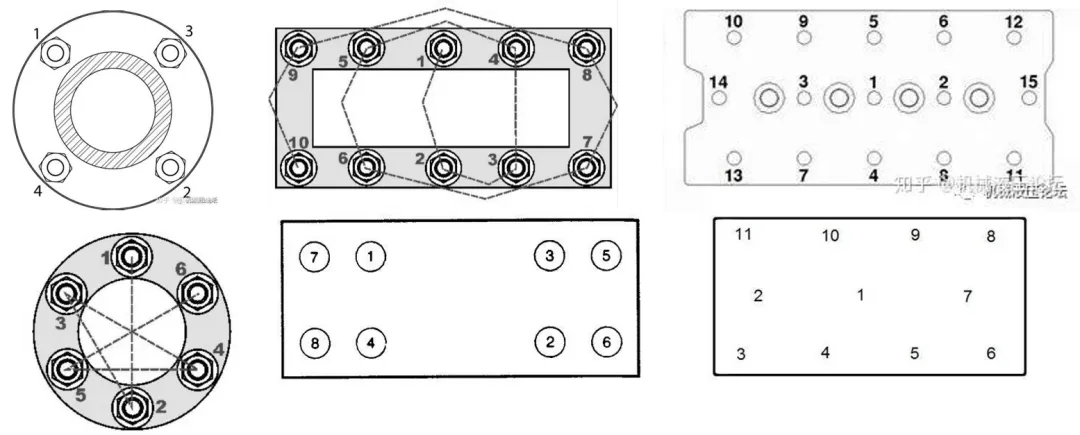 图:螺栓组交叉对称拧紧顺序示意(整理自内部培训材料)
为了降低弹性相互作用的影响,一般螺栓组要按照一定顺序分多次拧紧。分步拧紧次数越多,弹性相互作用的影响越小、螺栓的拧紧力越准确,但要兼顾施工效率,一般分不少于 2 次。我国相关标准上明确规定高强度螺栓联接副的拧紧应分为初拧和终拧;对于大型节点(连接处螺栓比较多时)应分为初拧、复拧和终拧,初拧和复拧扭矩为终拧扭矩的 50%。
注意:复检时发现个别螺栓力矩掉下来,先别急着判工具漂移。如果顺序没按交叉对称走、或者分步次数不够,弹性相互作用本身就足以把先拧的那几颗拉低,属于顺序问题不是设备问题。
4四种拧紧防错:漏拧、错拧、重复拧都要拦住
第一,数量统计防错法。操作者使用单轴电动拧紧枪拧紧多颗紧固件,或使用多轴电动拧紧枪拧紧多组紧固件时,很容易忘记拧紧一颗(组)或多颗(组),造成拧紧状态不受控,甚至引起产品失效。做法是通过生产线总线逻辑控制程序(PLC 程序)实现:电枪完成一次拧紧动作并确认合格后,向 PLC 发送一次 OK 状态信号,PLC 通过对 OK 信号的计数实现漏拧防错。如果 PLC 接收到的某工位拧紧 OK 信号数比规定数量少,则不能放行到下一工位继续装配。该防错措施在每一拧紧工位均有采用。
第二,套筒防错。对不同型号螺栓的套筒进行定置放置,并对每个位置安装感应传感器。每次套筒完成拧紧的次数后,必须将套筒归回原位、使该位置传感器接通,否则不允许进行下一颗螺栓的拧紧。该措施主要用于实现对各螺栓实施正确扭矩拧紧程序的防错,同一工位需要拧紧不同扭矩的螺栓时使用最为广泛。
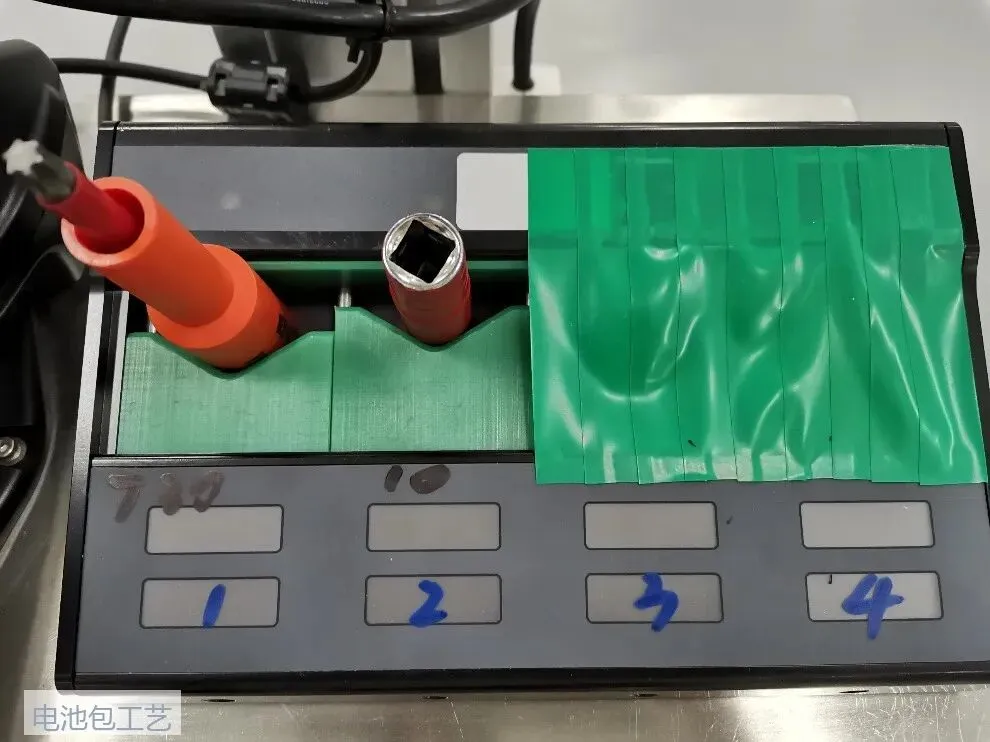 图:套筒定置防错实拍:四个定置位编号 1 到 4,套筒归位后传感器接通(来源:内部培训材料)
第三,起动力矩防错法。有时虽然用了数量统计防错,但由于紧固件数量过多,操作者会把某一颗或多颗重复拧紧,出现计数器上合格次数足够、但仍有部分紧固件没有得到拧紧的情况。做法是在数量统计基础上增加起动力矩监控:紧固件被拧紧后重新施加外力,并不是在外力施加开始时就转动,而要等外力达到一定程度才重新转动。程序预设一个小于「重新拧动力矩」的起动力矩,若拧紧力矩已达到该值而紧固件仍未转动,则判定已拧紧过,电枪停止转动、计数器不计数;否则正常拧紧并计数。这种方法不适用于附带有比较厚软垫片的紧固件,因为这种紧固方式起动力矩比较小,很容易出现判断错误。
第四,拧紧顺序防错。设定拧紧枪拧紧位置,枪到达指定顺序的位置、指示灯黄绿灯亮起,进入使能状态可以转动;将拧紧枪移动到其他位置(±30 mm 以外),指示灯绿灯亮起,进入结束工作状态,拧紧枪不转动。用位置使能和位移判定,把顺序也变成一道防错。
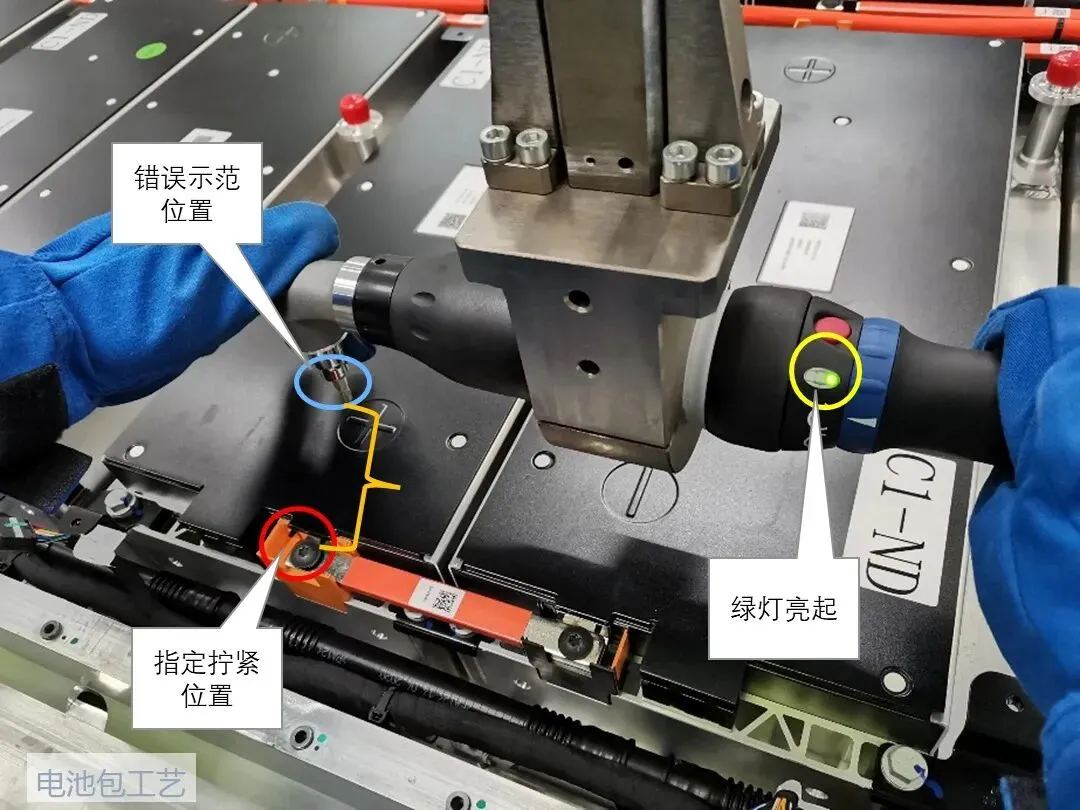 图:电池模组拧紧位置防错实拍:指定拧紧位置绿灯亮起,错误示范位置不使能(来源:内部培训材料)
5返工策略与来料带胶螺栓
手持枪拧紧出现不合格信号时,操作工按拧紧枪上的复位按钮后,需要将已经拧紧合格的全部螺栓旋松,再次执行拧紧操作。多轴枪不超过 3 颗出现不合格信号时,其他螺栓正常拧紧,不合格螺栓旋松,设备将不合格信号写入码块中,同时 HMI 界面上显示拧紧状态,到后工位 TPS 返修;多轴枪超过 3 颗出现不合格信号时,拧紧轴自动将所有螺栓旋松、设备回到原点,设备将不合格信号写入码块中,工件流入返工区。
来料带胶螺栓只允许使用一次,拧紧报警后需予以更换(自动设备或手动多轴枪允许自动反松再拧一次,手持电动枪报警后允许在不拆下螺栓的情况下马上反松后再拧一次),并检查清理螺纹孔。带胶螺栓返拧后胶层已破坏,再拧一次的预紧防松能力不能按新品看待,这条红线不能为赶节拍破例。
6电气零件螺纹连接的防护方案
再详细说下电气件拧紧的防护方案。电池包内的 busbar、采样端子、高压连接器固定属于电气零件螺纹联接,除正常拧紧控制外还要叠加防护要求:防止金属屑落入电气腔、防止拧紧工具划伤绝缘件、对带胶螺栓严格一次性使用。电气连接一旦因松动产生接触电阻,发热和打火风险远高于机械连接,所以这类位置的拧紧参数、控制方法和防错等级要按最高要求执行,作业工具也要做绝缘处理。
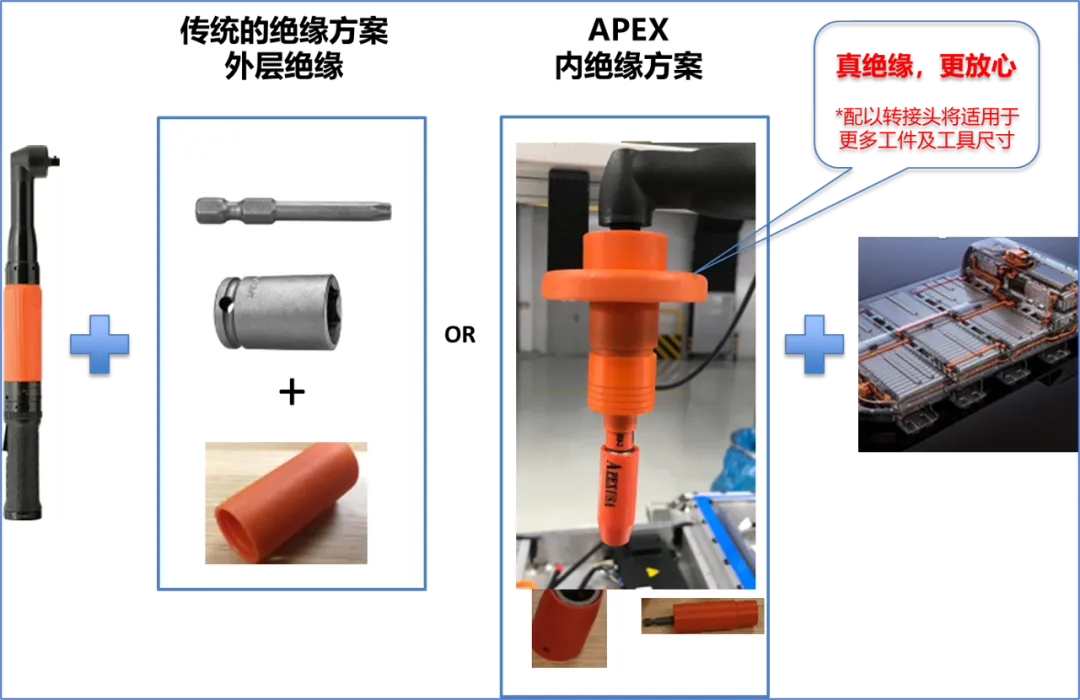 图:电气零件螺纹联接的绝缘工具组合方案(来源:内部培训材料)
绝缘方案不是只换一个绝缘套筒,而是绝缘批头、绝缘套筒、绝缘延长套整条链路一起处理,避免金属杆在电气腔内裸露。配件里还配了转接头,让它适用于更多工件及工具尺寸。
7全篇总结
要点一:把三篇串起来看,拧紧质量由四层决定——设计给的夹紧力需求、工艺选的控制方法、工具与标定的系统能力、产线的顺序与防错。任何一层缺位,前面几层做得再好也兜不住。
要点二:产线上最值得投入的不是更贵的枪,而是把「计数、套筒、起动力矩、位置使能」这四道防错做成互锁,让漏拧和重复拧在工位内就被拦下。
· · · · ·
本文小结
· · · · ·
本期提问
你的产线在 busbar 或上盖这种多螺栓连接上,是按什么顺序拧的?有没有因为弹性相互作用导致复检时个别螺栓力矩掉下来?欢迎在评论区分享。
· · · · ·
往期热点
觉得有用,转发给你身边正在做这个方向的工艺同事
电池包工艺 | 每周一、周四,工程师自己写的工艺干货
作者:电池包工艺(拧紧工艺培训教材 上中下 三篇完)
本文部分资料来源于网络公开领域,版权归原作者所有。

